Los fallos relacionados con la caldera son la principal causa de paradas no planificadas en las plantas de valorización energética. En su análisis de datos de parada de agosto de 2022, POWER Magazine informó que las plantas de valorización energética y biomasa registraron una media de 22,9 días de parada no planificada en 2021, de los cuales el 43% fue atribuible a la caldera y 9,9 días se debieron solo a fallos de caldera. El ensuciamiento de caldera con el que conviven a diario los operadores de estas plantas, y la corrosión de sobrecalentador que se deriva de él, no son partidas de mantenimiento secundarias. Son la mayor partida individual de parada, y buena parte de ella se remonta a lo que realmente llega a la parrilla, hora tras hora, y a cuánto varía.
El mecanismo: ensuciamiento y corrosión de sobrecalentadores por residuos ricos en cloro y variables
Los residuos sólidos urbanos aportan cloro procedente de PVC, envases contaminados con restos de alimentos y sal de cocina común, junto con metales alcalinos (potasio, sodio) y metales pesados (plomo, zinc) procedentes de residuos orgánicos y fracciones mixtas. Nada de esto es exótico: es la composición normal de los residuos domésticos y comerciales. El problema es lo que estos elementos hacen juntos al alcanzar la temperatura de los gases de combustión.
Formación de depósitos de HCl y sales fundidas sobre los tubos del sobrecalentador
Durante la combustión, el cloro se convierte en gran parte en HCl en los gases de combustión. En presencia de metales alcalinos, también forma cloruros alcalinos (KCl, NaCl) que se vaporizan en el hogar y luego condensan al enfriarse los gases a su paso por el haz del sobrecalentador. Estos cloruros, junto con sulfatos y compuestos de metales pesados, forman mezclas eutécticas de bajo punto de fusión sobre las superficies de los tubos. Una química de depósito coherente con este mecanismo, incluido un ataque a alta temperatura por sales fundidas sobre tubos de sobrecalentador en una planta de valorización energética en operación, está documentada en Corrosion Science (2011) - la referencia central sobre corrosión de sobrecalentadores en incineración de residuos. La capa de sal fundida o semifundida disuelve la capa protectora de óxido de cromo que de otro modo protegería el metal, dejando la aleación desnuda expuesta a un nuevo ataque. Cuando el cloro alcanza la superficie metálica a través de grietas en el depósito, puede instaurarse un ciclo de oxidación activa: el cloro forma cloruros metálicos volátiles en la interfaz metal-óxido, que migran hacia el exterior y se oxidan, liberando de nuevo cloro que prolonga el ataque. Un mecanismo estrechamente relacionado, estudiado en calderas de biomasa y no en plantas de valorización energética, se describe en ORNL/TM-2011/399 - no es evidencia específica de valorización energética de residuos, pero la química subyacente de cloro y alcalinos es directamente relevante, ya que la cocombustión de biomasa comparte los mismos elementos corrosivos.
Por qué el ensuciamiento y la corrosión se agravan mutuamente a lo largo de un ciclo de operación
El ensuciamiento y la corrosión no son dos problemas separados que avanzan en paralelo: se retroalimentan. La capa de sal pegajosa inicial sobre un tubo de sobrecalentador atrapa cenizas volantes, y el depósito se engrosa. Un depósito más grueso y aislante reduce la transferencia de calor en ese punto del haz, lo que empuja al alza la temperatura de los gases y de la pared del tubo aguas abajo para compensar. Una temperatura de pared más alta acelera la química de corrosión por sales fundidas bajo el depósito. Así, el ensuciamiento que empieza como una simple molestia de transferencia de calor se convierte, en cuestión de semanas, en la condición que sostiene una superficie más caliente y más corrosiva de la que el tubo vería de otro modo. Por eso los depósitos se retiran según un calendario de sopladores de hollín o limpieza mecánica, y no a posteriori: dejado sin intervención, un depósito no solo se acumula, cambia el régimen de corrosión debajo de él.
Cómo la variabilidad de residuos agrava específicamente el problema
Amplias oscilaciones del PCI obligan a excursiones de control de combustión más amplias
Nada de la química anterior requiere residuos variables para producirse. Lo que la variabilidad hace es ampliar el rango operativo en el que debe controlarse la caldera. Cuando el poder calorífico inferior (PCI) oscila entre entregas, o dentro de una misma entrega mientras se carga en la parrilla, el control de combustión debe reaccionar: ajustando la velocidad de parrilla, las relaciones de aire primario y secundario, y el quemador auxiliar para mantener la temperatura del hogar y los parámetros de vapor dentro de los límites de diseño. Oscilaciones más amplias y rápidas implican intervenciones de control más frecuentes y agresivas, y más excursiones hacia condiciones de combustión - localmente ricas o pobres en combustible, localmente más frías o más calientes - fuera de la banda estrecha para la que fueron diseñadas la caldera y su metalurgia.
Por qué una banda de PCI estable es también una palanca de mitigación de la corrosión, no solo de caudal
La estabilidad del PCI suele tratarse como una cuestión de caudal y cumplimiento del permiso. También es, con menos frecuencia así planteado, una variable próxima a la corrosión. La inestabilidad de combustión es un factor documentado en los mecanismos de ensuciamiento y corrosión descritos arriba: provoca excursiones de temperatura locales en el hogar y en el tramo del sobrecalentador, y correlaciona con periodos en los que también varía la carga de cloro y alcalinos en los gases de combustión, ya que las mismas entregas heterogéneas que hacen oscilar el PCI suelen portar, a la vez, un contenido de cloro desigual (cargas con alto contenido en PVC, fracciones contaminadas con sal). Estrechar la banda de PCI no elimina el cloro del combustible ni detiene por sí sola la corrosión. Lo que hace es reducir la frecuencia con la que la caldera se ve forzada a apartarse de su punto de operación de diseño para compensar oscilaciones de alimentación, y reducir las intervenciones manuales que necesita el personal para mantener una combustión estable durante un turno. Es una afirmación bastante más modesta que una cifra de reducción de ensuciamiento o corrosión, y es la honesta: no existe todavía una cifra fechada y específica del sector sobre cuánto reduce una banda de PCI más estrecha las tasas de ensuciamiento o corrosión, y cualquier cifra ofrecida sin fuente citada debe tratarse con recelo.
Qué reduce la variabilidad de residuos en el punto de entrada al proceso
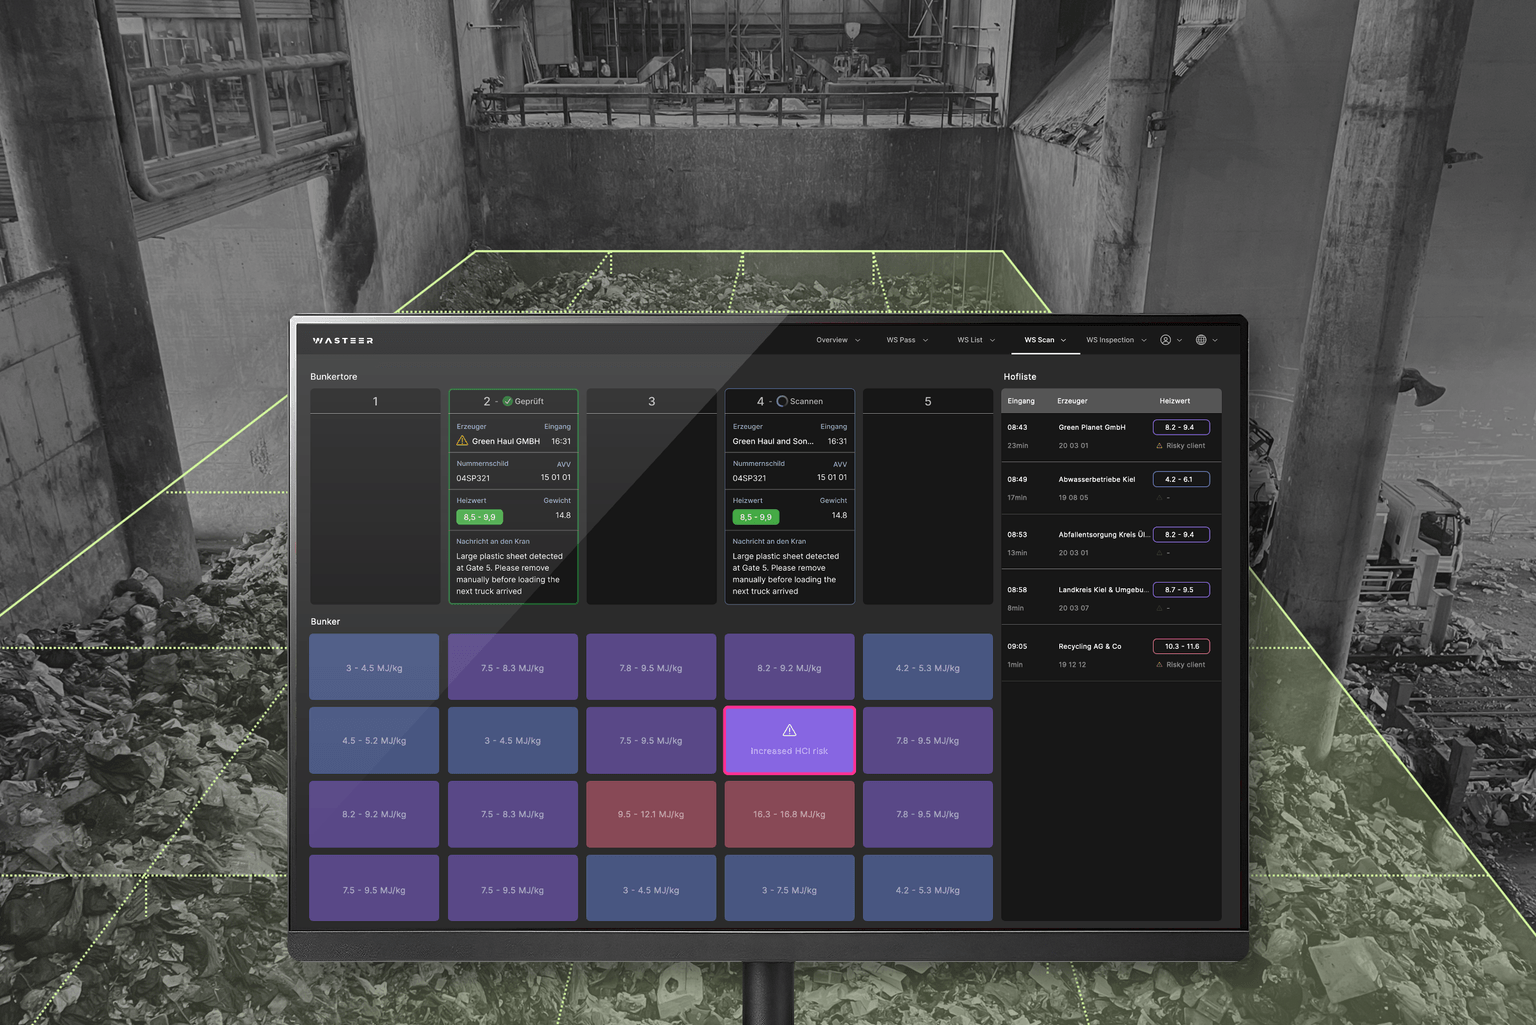
La palanca disponible antes de que los residuos lleguen a la parrilla es el control de entrada: conocer la composición y el PCI de cada entrega, una a una, con suficiente detalle para secuenciar y mezclar antes de la carga. La plataforma de Wasteer ya está en uso en más de 20 plantas haciendo exactamente esto - mezclando entregas según su composición medida para suavizar lo que llega a la caldera, mediante la medición continua del PCI en el punto de descarga en lugar de muestreo manual periódico. La misma visibilidad de entrada también detecta impropios críticos para la seguridad que alteran de forma independiente la estabilidad de combustión, desde botellas de gas hasta incendios de baterías, y produce el registro por entrega que los regímenes de monitorización regulatoria esperan cada vez más - véase también cómo el control de entrada guiado por datos encaja en el panorama más amplio. Nada de esto sustituye la planificación de mantenimiento, los regímenes de inspección o las decisiones de metalurgia. Aborda un factor previo a la inestabilidad de combustión, que a su vez es uno de varios factores documentados que contribuyen al ensuciamiento y la corrosión.
Qué comprobar: ¿su problema de ensuciamiento y corrosión es de residuos o de materiales?
Antes de atribuir una tendencia de ensuciamiento o corrosión a los residuos, compruebe la evidencia que realmente distingue ambos casos. Tome muestras de depósito del haz de tubos afectado y analice la proporción de cloruro alcalino frente a sulfato: un depósito dominado por cloruros apunta más hacia un ataque activo de cloro, sobre el que el control de entrada puede influir; un depósito dominado por sulfatos o con química inusual puede apuntar más bien a una fracción de combustible concreta o a un desajuste de metalurgia. Correlacione su registro de control de combustión (relaciones de aire, ciclos del quemador auxiliar, excursiones de temperatura) con sus registros de PCI por entrega del mismo periodo; una correlación fuerte entre ventanas de alta variabilidad y excursiones de control respalda una lectura guiada por los residuos. Siga la tendencia de espesor de pared mediante ensayo por ultrasonidos en las mismas ubicaciones de tubo a lo largo de paradas sucesivas: una tasa de corrosión que se mantiene estable con independencia de la mezcla de residuos o los cambios de proveedor apunta a la aleación del tubo, la disposición por etapas del sobrecalentador o el diseño de temperatura de vapor como variable dominante - el revestimiento, el cambio de aleación o el rediseño por etapas es entonces la solución más directa frente al control de entrada. La mayoría de las plantas encuentran ambos factores presentes en cierta proporción; el valor diagnóstico está en saber dónde invertir primero.
FAQ
¿Estabilizar el PCI en la entrada elimina la necesidad de revestimiento del sobrecalentador o cambio de metalurgia? No. La estabilización en la entrada aborda la inestabilidad de combustión como un factor previo entre varios. No elimina el cloro del combustible, no cambia la química de la aleación de los tubos, y no sustituye la inspección, los calendarios de limpieza o las decisiones de metalurgia donde los datos de depósito y espesor de pared muestran que son el factor dominante.
¿La corrosión por HCl y cloruros alcalinos es un mecanismo específico de la valorización energética de residuos, o aparece en otros contextos? La química central, cloro y metales alcalinos formando depósitos corrosivos de bajo punto de fusión sobre tubos de sobrecalentador, está documentada directamente en operación de valorización energética en el estudio de Corrosion Science de 2011 citado arriba. Un mecanismo estrechamente relacionado también está documentado en calderas de biomasa (ORNL/TM-2011/399); esa es evidencia de biomasa, no de valorización energética de residuos, citada aquí solo como referencia de un sector adyacente para la química compartida de cloro y alcalinos.
¿Puede la monitorización continua de entrada reducir la frecuencia de sopladores de hollín o limpieza mecánica? Existe una vía mecanicista plausible - menos excursiones de combustión deberían implicar condiciones de ensuciamiento local menos agresivas - pero todavía no existe una cifra fechada y específica del sector que cuantifique ese efecto, y este artículo no ofrece ninguna. Compare su propia frecuencia de limpieza con sus propios datos de variabilidad de entrada antes de asumir una reducción.
¿Dónde encaja aquí la 17ª BImSchV alemana? La 17ª BImSchV modificada (febrero de 2024) fija los límites de emisión atmosférica para la incineración y coincineración de residuos en Alemania; regula lo que sale por la chimenea, no directamente el mecanismo de ensuciamiento y corrosión dentro de la caldera. Es un contexto relevante para los operadores alemanes, pero no es el motor regulatorio del mecanismo aquí descrito.