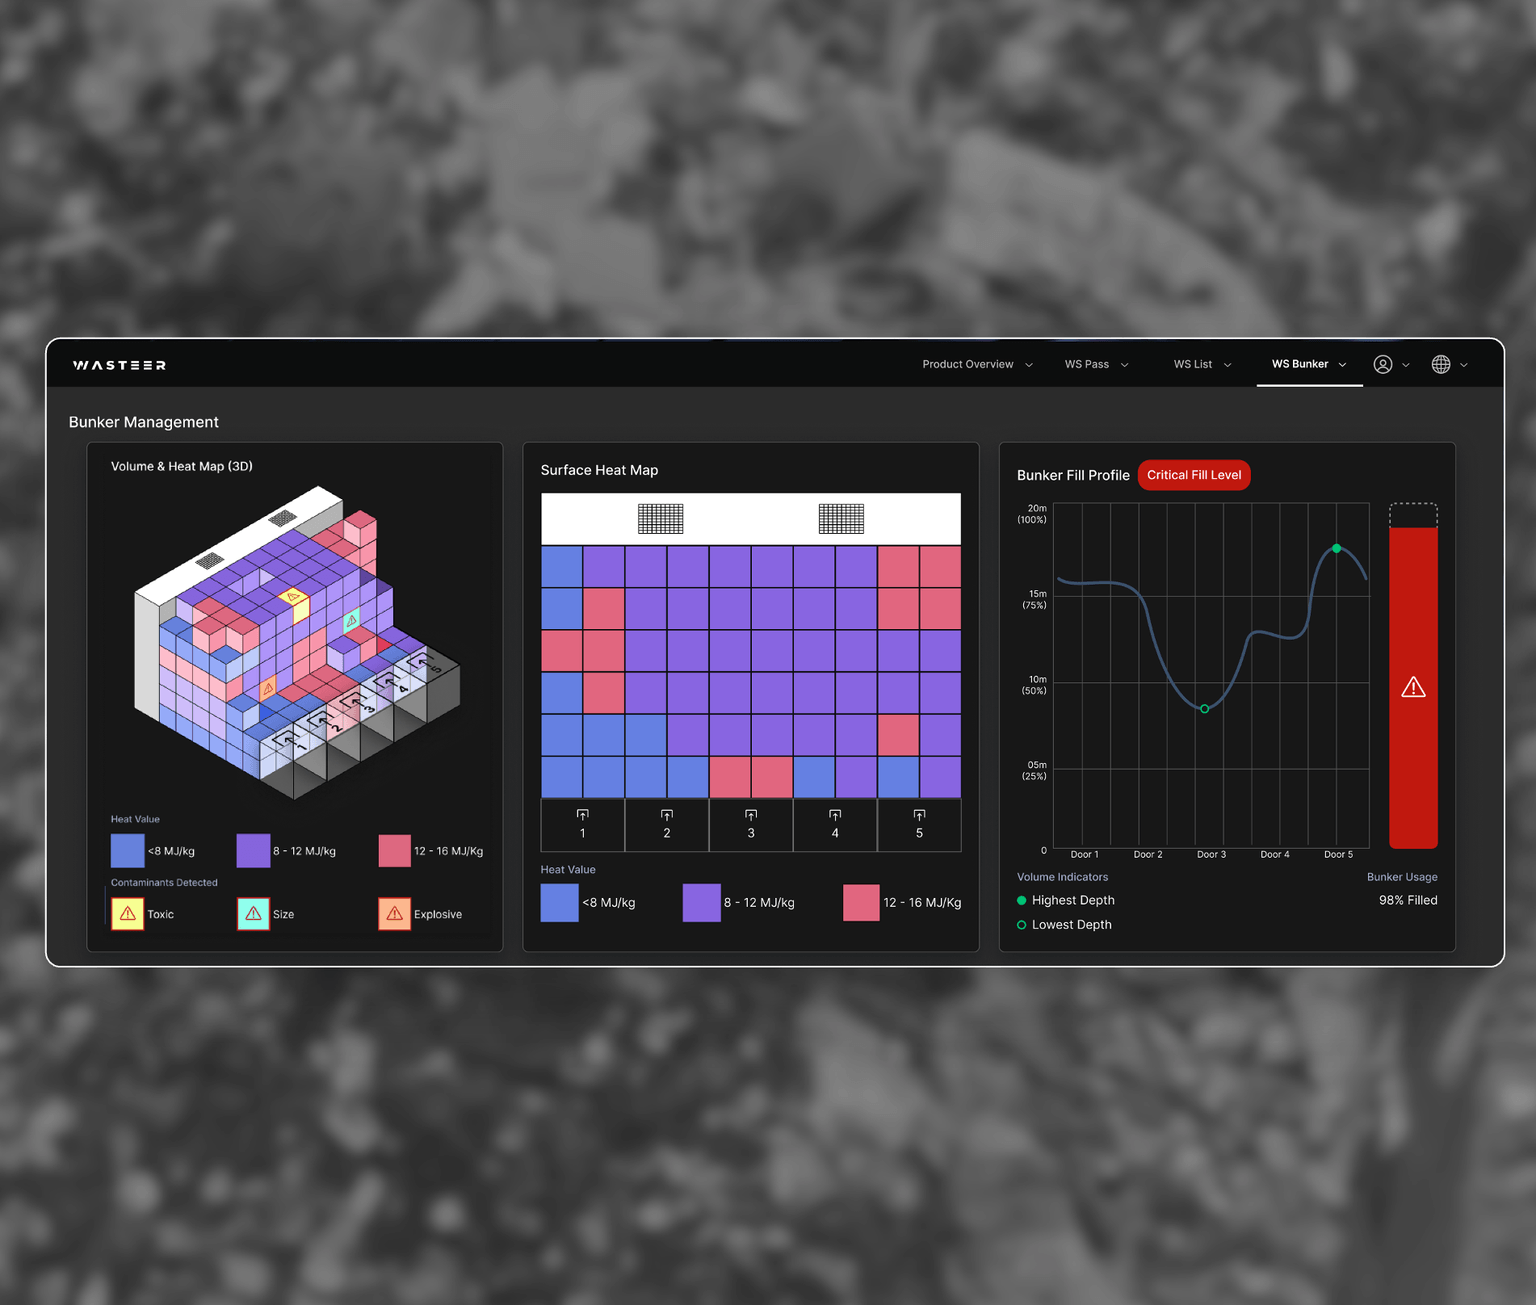
Der Müllbunker ist der Bereich einer Müllverbrennungsanlage (MVA), in dem Entscheidungen noch immer nach Augenmaß getroffen werden. Der Kranfahrer blickt aus der Kabine auf den Haufen, beurteilt Farbe, Struktur und Feuchte und wählt den Greifpunkt. Diese Erfahrung ist echtes Handwerk, über Jahre aufgebaut. Sie ist aber auch der Grund, warum der Heizwert am Rost stärker schwankt, als es der Anlagenleitung lieb ist, und warum die Stützfeuerung häufiger anspringt, als es die Auslegung vorsieht.
Bunkermanagement mit KI-Unterstützung setzt genau hier an. Es ersetzt den Kranfahrer nicht. Es liefert der Kranführung und der Leitwarte ein live aktualisiertes, zonenaufgelöstes Bild dessen, was tatsächlich im Bunker liegt - der nächste Griff wird so zur datengestützten Entscheidung statt zur Einschätzung der Oberfläche.
Was Bunkermanagement-Software konkret leistet
Im Kern verarbeitet das System kontinuierliche Kamera- und Sensordaten aus dem Bunker mit Machine-Learning-Modellen, die auf Abfallzusammensetzung trainiert sind, und macht daraus ein live nutzbares Lagebild für Kranfahrer und Schichtleitung. Drei Funktionen sind im Tagesgeschäft entscheidend.
Heizwertmessung in Echtzeit über alle Bunkerzonen
Statt eines einzigen Durchschnittswerts für den gesamten Bunker unterteilt die Software die Grube in Zonen und schätzt den unteren Heizwert (Hu) je Zone, laufend aktualisiert bei jeder neuen Anlieferung und jeder Kranbewegung. Die Leitwarte sieht eine Heizwertkarte, keine Einzelzahl. Das ist relevant, weil ein Bunker mit durchschnittlich 11 MJ/kg trotzdem Bereiche mit 6 MJ/kg neben Bereichen mit 16 MJ/kg haben kann - und die Roststabilität hängt davon ab, aus welcher Zone als nächstes in den Trichter gegriffen wird.
Die Plattform von Wasteer baut diese Zuordnung auf Bilddaten auf, die über die installierte Basis von 28 Anlagen in sieben Ländern gesammelt werden. Das erlaubt es den zugrundeliegenden Modellen, über unterschiedliche Abfallströme, Bunkergeometrien und Kamerasetups hinweg zu generalisieren, statt nur auf die Bedingungen einer einzelnen Anlage abgestimmt zu sein.
Kranbewegung erfassen und Fütterungsempfehlungen ableiten
Das System protokolliert jeden Kranzyklus: Greifpunkt, Greifvolumen, Abwurfpunkt am Aufgabetrichter, Zykluszeit. Überlagert mit der Heizwertkarte ergibt sich eine Empfehlungsebene: aus welcher Zone als nächstes entnommen werden sollte, um die Mischung in Richtung Ziel-Heizwertband zu bewegen, und welche Zonen zu meiden sind, weil sie zu heiß oder zu feucht laufen. Die Empfehlung erscheint neben der eigenen Einschätzung des Kranfahrers in der Kabinenanzeige oder auf dem Leitwartenbildschirm. Die manuelle Steuerung bleibt uneingeschränkt.
Anbindung an Sensorik am Anlieferpunkt
Die Feed-Qualität entscheidet sich nicht erst im Haufen, sondern bereits am Anlieferpunkt. Wo bereits Sensorik oder Störstofferkennung an der Kippstelle vorhanden ist, verknüpft die Bunkermanagement-Software diese Daten mit der Zone, in der die Ladung landet - so bleiben Heizwertkarte und Störstoffhinweise mit der Herkunft verbunden. Genau hier setzt an, wie Wasteers Sensorik die Bunkersicht speist: Erkennung an der Anlieferung, Kartierung im Bunker, Empfehlung am Greifer. Eine durchgängige Kette statt drei separater Werkzeuge, die die Schicht von Hand zusammenführen muss.
Betriebliche Wirkung: Durchsatz, Stützfeuerung, Rückstände
Der Nutzen einer zonenaufgelösten Heizwertmessung zeigt sich stromabwärts, am Rost und im Kessel. Über die installierte Basis von Wasteer hinweg sank die Standardabweichung des Heizwerts im Schnitt um 10-15%, bei Ausreißerchargen (den Bereichen, die den Rost sonst überlasten oder einbrechen lassen) sogar um 40-60%. Eine engere Feed-Verteilung bedeutet weniger Lastwechsel, die das Feuerungsleitsystem ausgleichen muss - daraus ergeben sich die Sekundäreffekte: Durchsatzsteigerungen von 2-8% und ein um 8-17% geringerer Verbrauch an Betriebsmitteln (vor allem Stützfeuerung, dazu verwandte Verbrauchsstoffe).
Das sind Aggregatwerte über die installierte Basis, keine Garantie für eine einzelne Anlage. Bunkergeometrie, Zusammensetzung des Abfallstroms und der bestehende Automatisierungsgrad bestimmen, wie viel von dieser Spanne eine konkrete Anlage tatsächlich erreicht.
Die Schlackequalität ist der Effekt, über den am wenigsten gesprochen wird, den Schichtleiter aber oft zuerst bemerken. Läuft der Rost mit gleichmäßigerer Fütterung, verbrennt der Abfall vollständiger, der Ausbrand wird über die Rostbreite gleichmäßiger, und das zeigt sich in weniger unverbrannten Anteilen in der Schlacke. Das ist keine Zahl, die Wasteer öffentlich beziffert - dieser Effekt gehört daher als qualitative Beobachtung behandelt, die man sich vom Anbieter anhand der eigenen Schlackedaten zeigen lässt, nicht als Planungsgröße.
Ein Punkt zu ungeplanten Stillständen gehört ehrlich dazu. Branchendaten zu Müllverbrennungs- und Biomasseanlagen weisen im Schnitt 22,9 Tage ungeplanten Stillstand pro Jahr aus, davon 43% kesselbedingt. Kesselverschmutzung und Korrosion werden wesentlich durch Verbrennungsinstabilität getrieben, diese wiederum wesentlich durch Schwankungen im Feed. Besseres Bunkermanagement beseitigt kesselbedingte Ausfälle nicht, es adressiert aber eine vorgelagerte Ursache davon - es ersetzt keine Instandhaltungsplanung, keine Inspektionsregime und keine Werkstoffentscheidungen, die ebenfalls zu diesem 43%-Anteil beitragen.
Worauf vor dem Kauf zu achten ist
Bunkermanagement-Software steht und fällt mit einigen praktischen Punkten, die im Verkaufsgespräch selten zur Sprache kommen.
SPS-Integration. Die Kran-SPS und das Leitsystem der Anlage müssen entweder eine Empfehlungsschnittstelle annehmen oder zumindest Kranposition und Zyklusdaten auslesbar bereitstellen. Beim Anbieter konkret nachfragen: welches Protokoll (OPC UA, Modbus, herstellerspezifische API) und ob die Integration einen SPS-Stillstand erfordert.
Latenz. Eine Heizwertkarte, die 20 Minuten alt ist, ist Dekoration, kein Steuerungsinstrument. Nach dem tatsächlichen Aktualisierungsintervall fragen, von der Kameraaufnahme bis zur aktualisierten Empfehlung auf dem Bildschirm - nicht nach der theoretischen Rechengeschwindigkeit des Modells allein.
Anlagenspezifische Kalibrierzeit. Kein Modell kommt am ersten Tag fertig auf den eigenen Abfallstrom abgestimmt an. Zusammensetzung der Anlieferung, Lichtverhältnisse und Bunkergeometrie unterscheiden sich von Anlage zu Anlage, und das System braucht eine Kalibrierphase gegen die eigenen Referenzdaten (typisch Wochen, nicht Tage), bevor die Empfehlungen belastbar genug für den Schichtbetrieb sind. Nachfragen: Wie sieht diese Phase aus, welche Daten braucht der Anbieter währenddessen von der Anlage, und wie wird die Güte vor dem produktiven Einsatz validiert?
Wer haftet für die Empfehlung, wenn sie falsch liegt. Eine Empfehlungsebene, die still an Qualität verliert, ist schlimmer als gar keine Empfehlung, weil der Kranfahrer irgendwann aufhört, ihr zu vertrauen und sie zu kontrollieren. Beim Anbieter nachfragen, wie Konfidenz auf dem Bildschirm dargestellt wird, was bei teilweise verdeckter Kameraabdeckung passiert (Dampf, Staub, ein abgestellter Lkw), und ob das System eigene Unsicherheit kennzeichnet oder einfach schweigt.
Häufige Fragen
Ersetzt das den Kranfahrer? Nein. Es gibt dem Kranfahrer eine Datenebene, die vorher fehlte. Die Greifentscheidung bleibt beim Fahrer, die Software verändert nur die Informationsgrundlage.
Wie unterscheidet sich das von einem klassischen Heizwertsensor am Trichter? Ein Sensor am Aufgabetrichter zeigt, was gleich in den Ofen geht - nachdem die Entscheidung schon gefallen ist. Bunkermanagement-Software kartiert den Haufen vor dem Griff, sodass der Kranfahrer auf Basis der Information handeln kann, statt nur das Ergebnis zu messen.
Welche Daten muss die Anlage bereitstellen? Kameraabdeckung des Bunkers (bestehende Videoüberwachung kann teils weiterverwendet werden, Winkel und Auflösung spielen aber eine Rolle), SPS-Daten des Krans, falls Empfehlungen in die Kabinenanzeige integriert werden sollen, sowie Zugang für die oben beschriebene Kalibrierphase.
Funktioniert das mit unserer bestehenden Kranautomatisierung? Das hängt davon ab, was die vorhandene Automatisierung bereits leistet. Vollmanuell gefahrene Kräne erhalten eine Empfehlungsebene, teilautomatisierte Systeme können die Heizwertkarte teils direkt als Eingangsgröße für die bestehende Logik übernehmen. Genau diese Frage gehört in das Gespräch zur SPS-Integration, bevor irgendetwas unterschrieben wird - und sie hängt unmittelbar mit Heizwertanalyse und effizientem Bunkermanagement als Gesamtsystem zusammen, nicht als nachgerüstetem Einzelsensor.
Wie sich das mit Störstofferkennung und dem übrigen KI-Stack für MVA-Anlagen verbindet, zeigt der Bereich Lösungen.